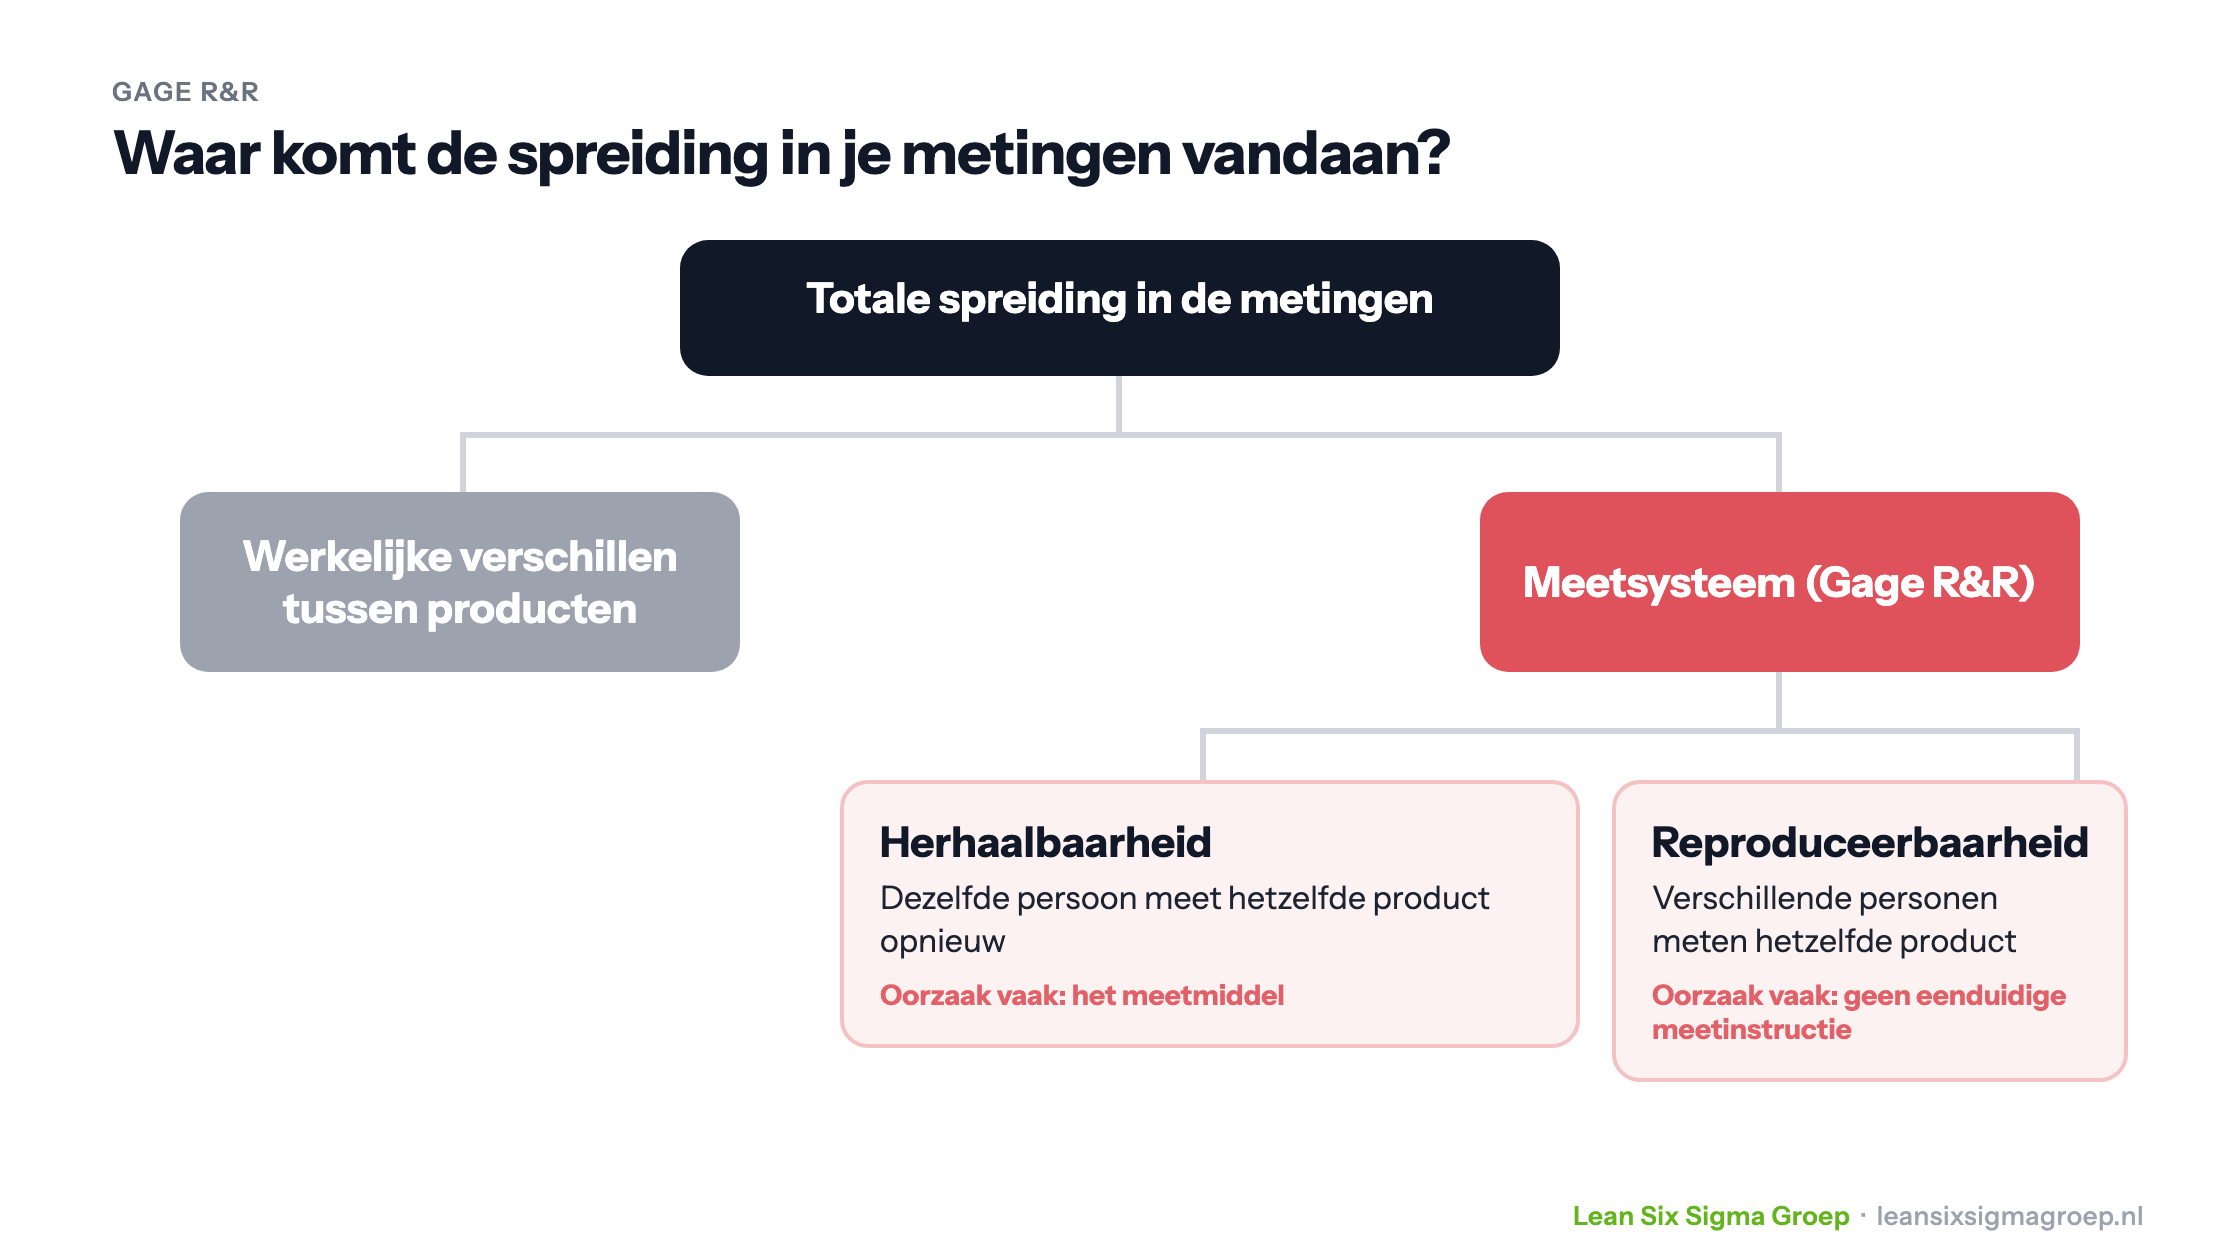
Een Gage R&R is een onderzoek naar de precisie van een meetsysteem. Het laat zien hoeveel van de spreiding in je metingen komt door het meten zelf, in plaats van door echte verschillen tussen producten. In Lean Six Sigma doe je zo’n onderzoek voordat je gegevens over je proces gaat verzamelen. Anders loop je het risico verkeerde conclusies te trekken uit je data.
Wat betekent Gage R&R?
- Gage is Engels voor meetinstrument.
- R&R staat voor Repeatability en Reproducibility: herhaalbaarheid en reproduceerbaarheid.
Precisie gaat over twee vragen, die je in de afbeelding bovenaan dit artikel ziet:
- Herhaalbaarheid: geeft het meetsysteem dezelfde uitkomst als dezelfde persoon hetzelfde product meerdere keren meet?
- Reproduceerbaarheid: geven verschillende personen dezelfde uitkomst als ze hetzelfde product meten?
Een Gage R&R gaat over precisie, de spreiding van metingen. Of de metingen gemiddeld op de juiste waarde uitkomen, de accuratesse, onderzoek je apart, door te kijken naar bias, lineariteit en stabiliteit. Samen heet dat een meetsysteemanalyse.
Zo voer je een Gage R&R uit
- Kies een aantal producten die samen de normale spreiding in het proces laten zien, bijvoorbeeld 10.
- Laat 2 of 3 medewerkers die normaal meten elk product meerdere keren meten, bijvoorbeeld 2 of 3 keer, in willekeurige volgorde en zonder dat ze eerdere uitkomsten zien.
- Analyseer de resultaten met een statistiekprogramma zoals Minitab. Dat berekent welk deel van de totale spreiding door het meetsysteem komt, en hoeveel daarvan door herhaalbaarheid en door reproduceerbaarheid.
Dit heet een gekruiste (crossed) Gage R&R: elke medewerker meet elk product. Kan een product maar één keer gemeten worden, bijvoorbeeld bij een destructieve test, dan gebruik je een geneste (nested) variant.
Wanneer is het meetsysteem goed genoeg?
In de Black Belt training ga je hier statistisch dieper op in.
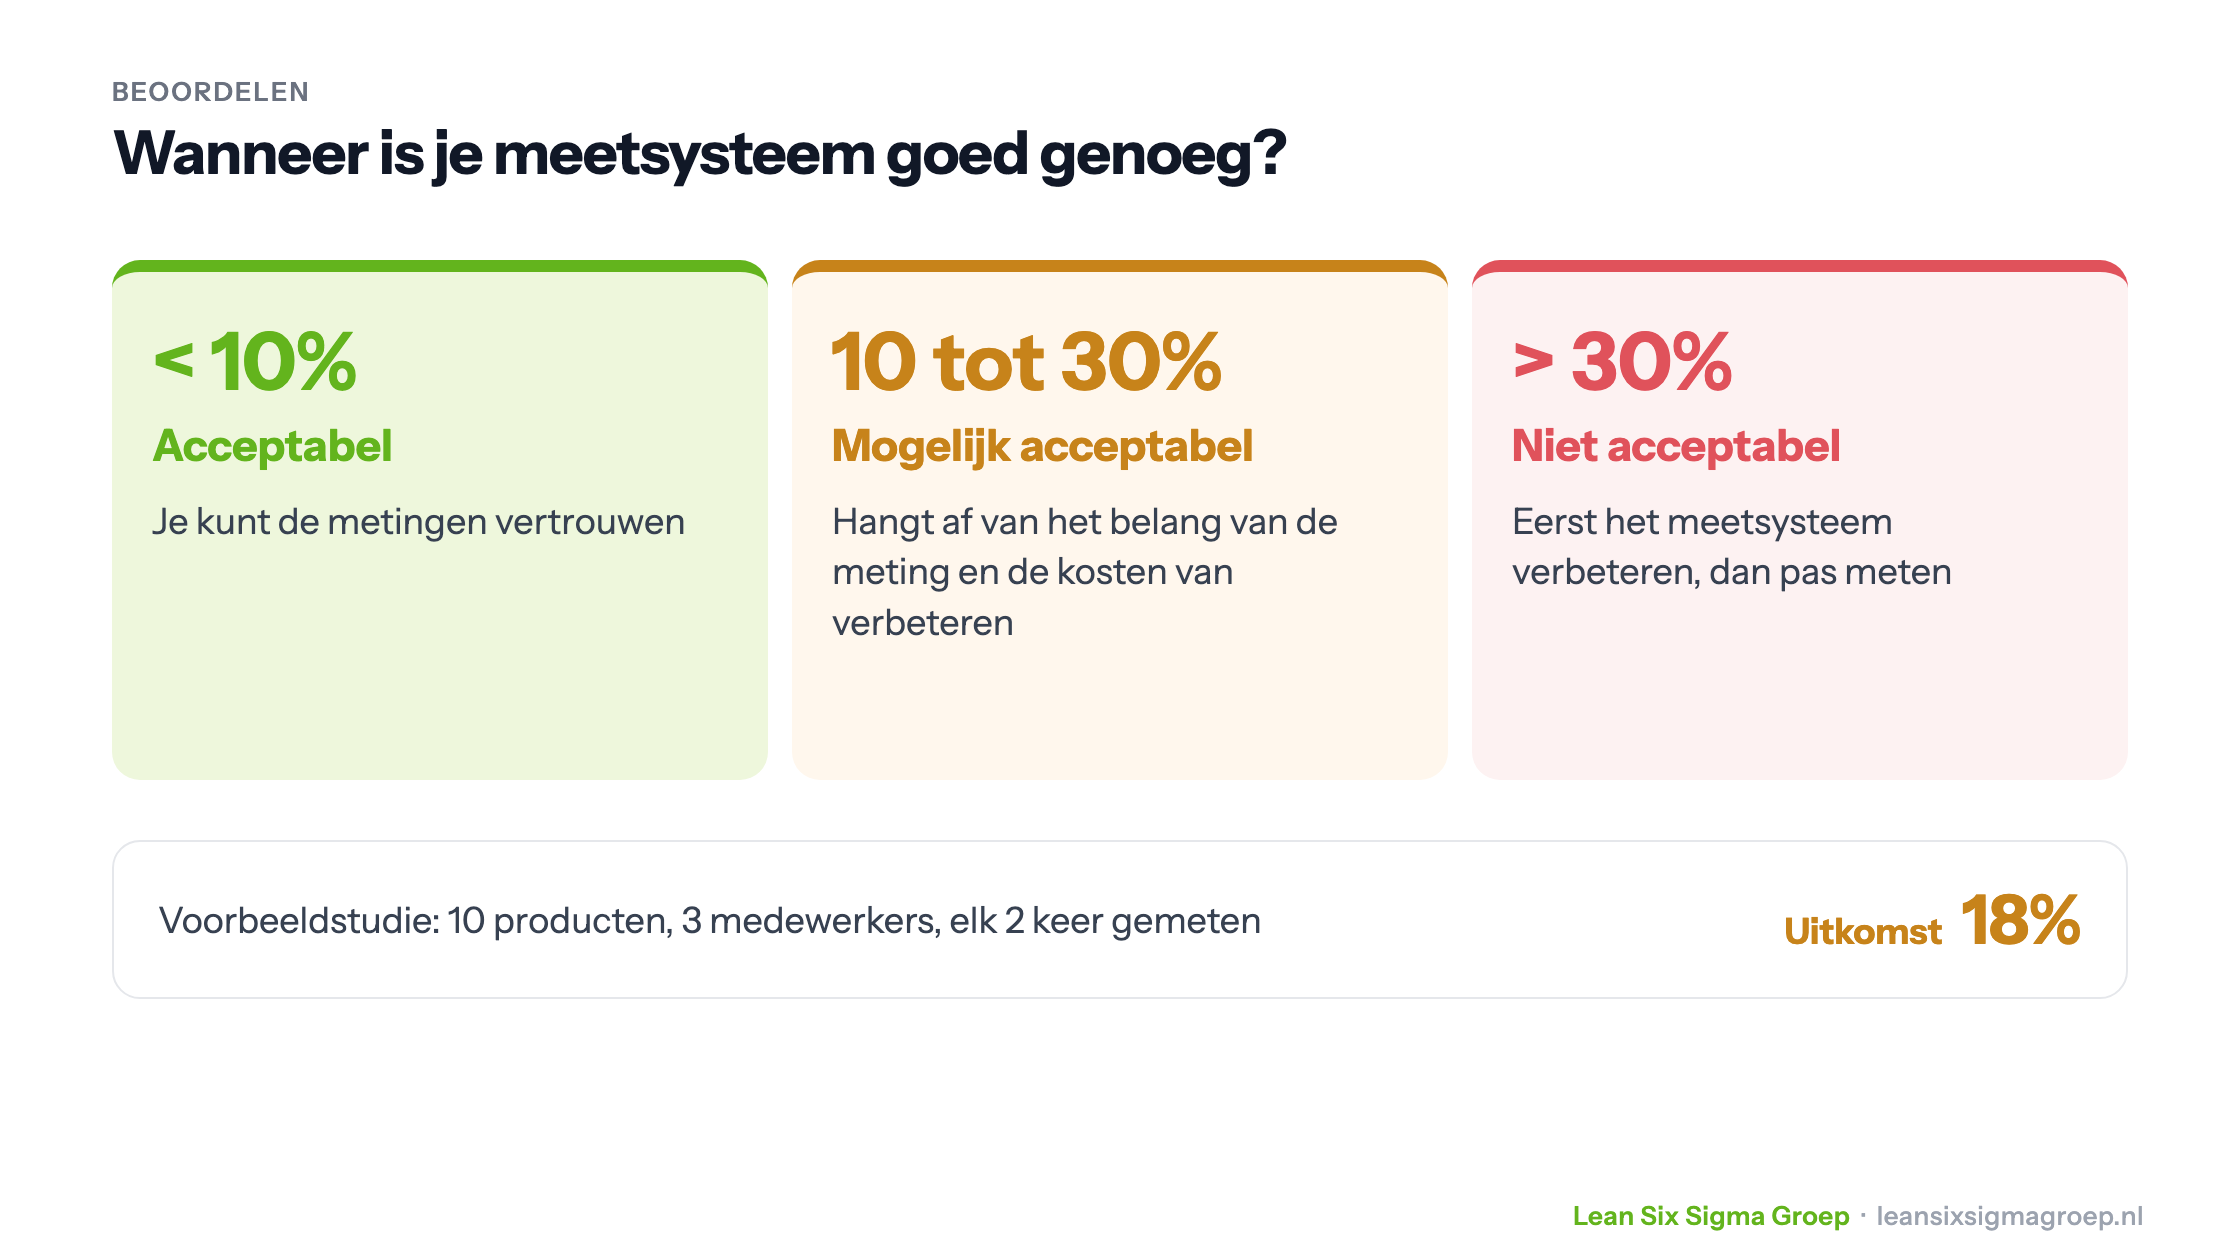
Als vuistregel, gebaseerd op de richtlijnen van de Amerikaanse auto-industrie (AIAG), geldt voor het percentage van de totale spreiding dat door het meetsysteem komt:
- Onder 10%: het meetsysteem is acceptabel.
- Tussen 10% en 30%: mogelijk acceptabel, afhankelijk van het belang van de meting, de kosten van het meetsysteem en van verbetering, en de procesgeschiktheid.
- Boven 30%: het meetsysteem moet eerst worden verbeterd.
Kijk ook naar het aantal onderscheidbare categorieën (number of distinct categories) dat Minitab geeft: dat geeft aan in hoeveel groepen het meetsysteem de producten betrouwbaar kan onderscheiden. Vijf of meer is goed.
Is de uitkomst te hoog? Zoek de oorzaak
Is het Gage R&R-percentage te hoog, zoek dan eerst de oorzaak en los die op voordat je echt gaat meten.
Een hoge herhaalbaarheid (spreiding als dezelfde persoon opnieuw meet) komt vaak door:
- het meetmiddel: het heeft onderhoud nodig, is instabiel of niet nauwkeurig genoeg;
- de omstandigheden: slecht licht, lawaai, trillingen of temperatuur.
Een hoge reproduceerbaarheid (verschil tussen personen) komt vaak door:
- de werkwijze: er is geen eenduidige meetinstructie, iedereen meet op een andere manier;
- de mensen: ze zijn onvoldoende getraind in het gebruik van het meetmiddel.
Gage R&R en de rest van de meetsysteemanalyse komen uitgebreid aan bod in de Green Belt-training.