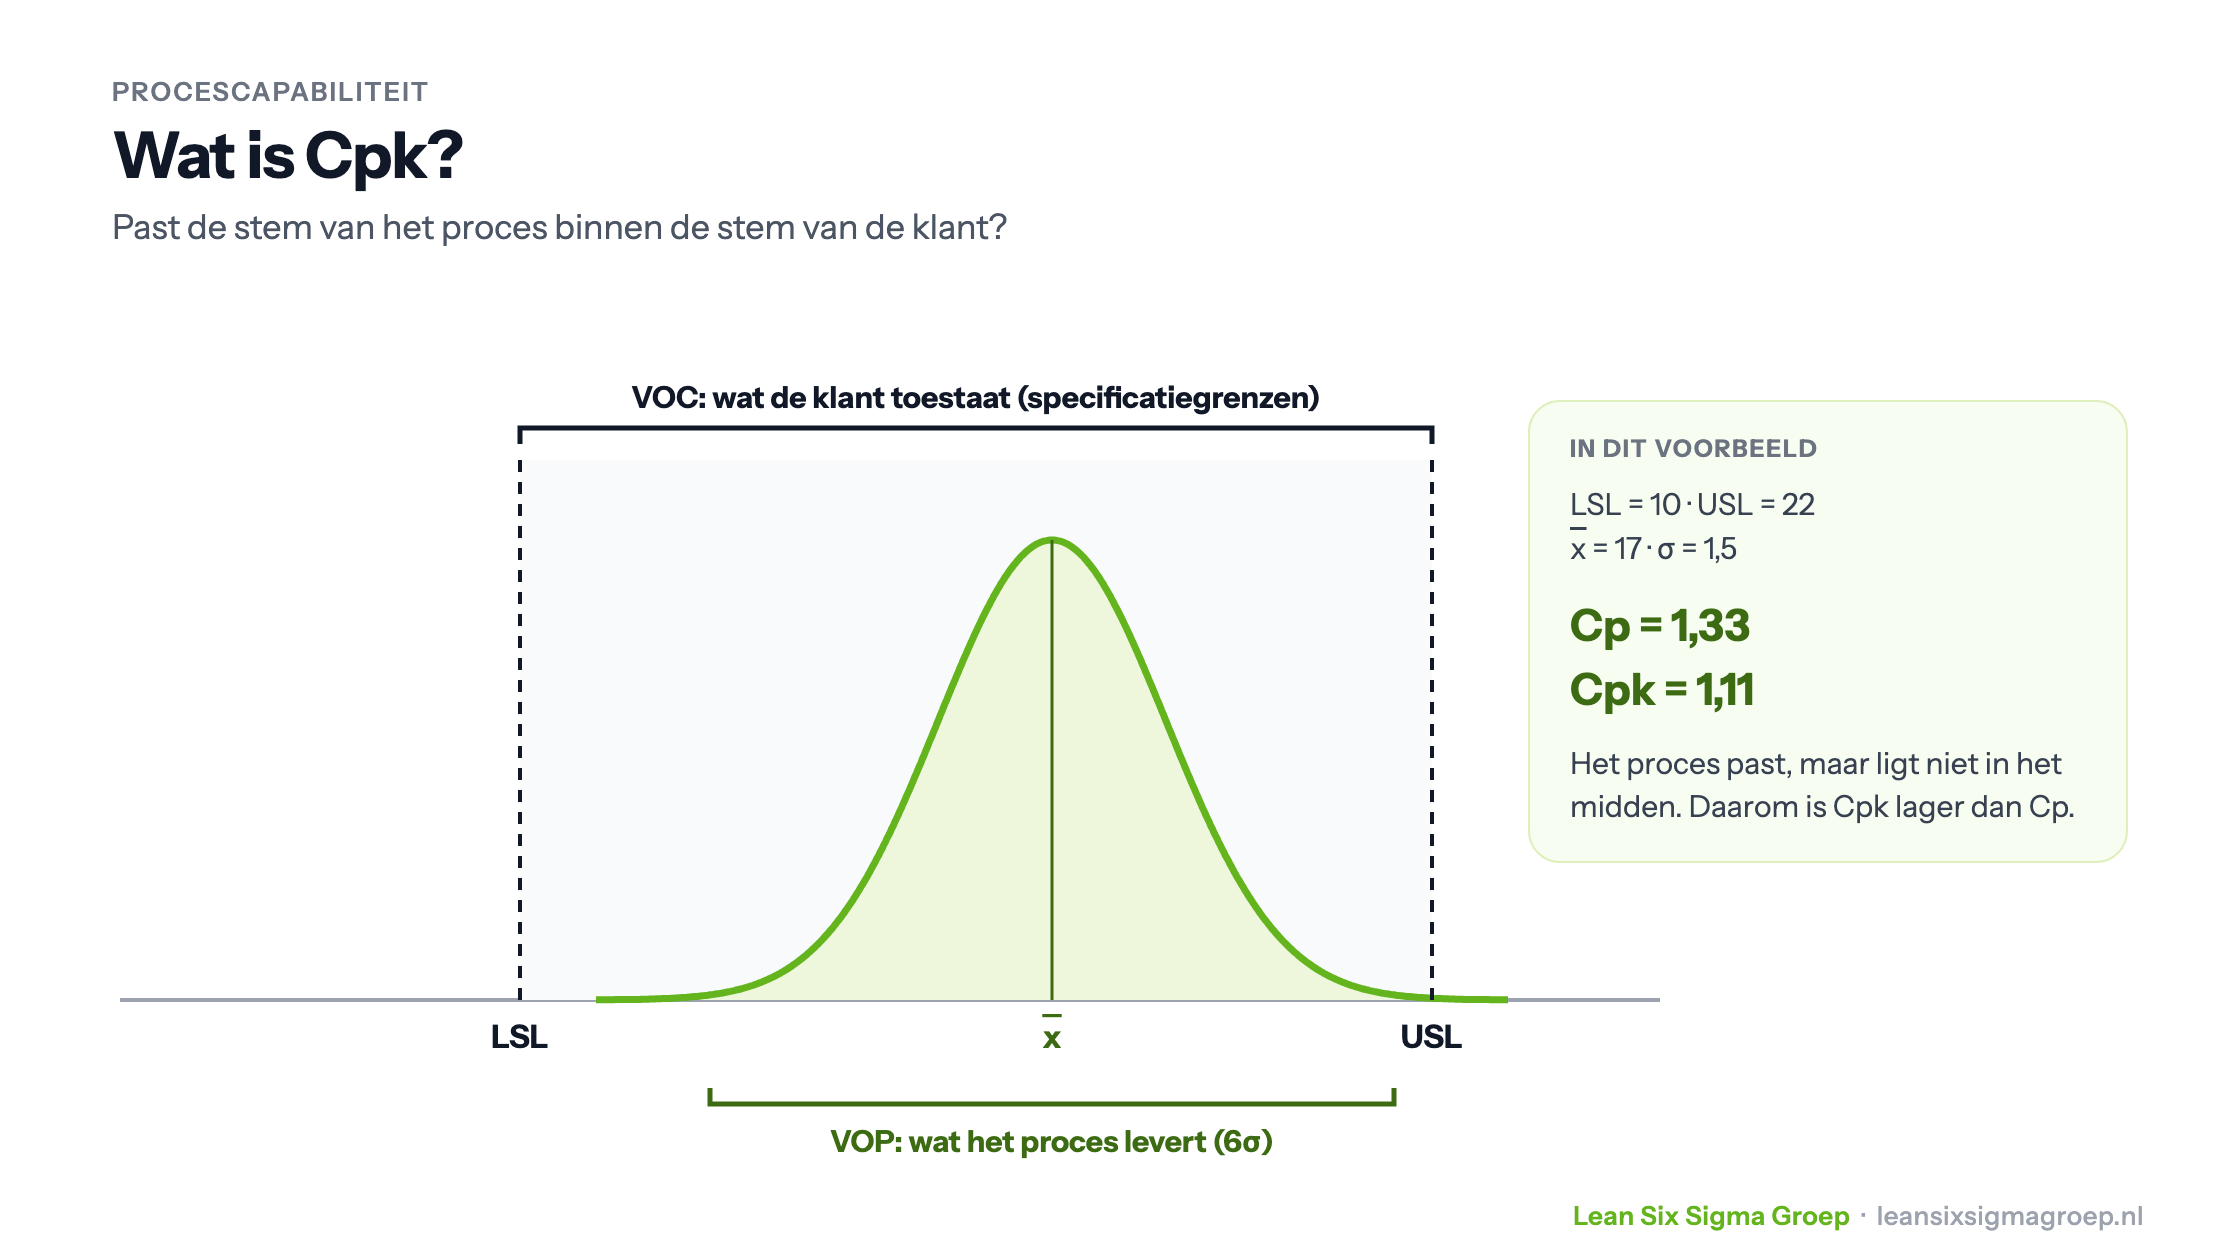
Cp staat voor process capability, oftewel procescapabiliteit. De k wordt meestal verklaard als het Japanse ‘katayori’, dat afwijking of verschuiving betekent. De Cpk is een kengetal voor de verhouding tussen de afstand van het procesgemiddelde tot de dichtstbijzijnde specificatielimiet en de procesvariatie, uitgedrukt in drie maal de standaarddeviatie.
De termen Cp en Cpk worden gebruikt in de procesprestatieanalyse, een belangrijk onderdeel van de Six Sigma-methodiek. Een procesprestatieanalyse vergelijkt het huidige proces met de eisen van de klant. Hoe goed presteert je proces?
Uitleg Cp en Cpk
We kennen het gemiddelde en de standaarddeviatie als kenmerken van procesprestatie. De Cp (capability of the process) kijkt naar de spreiding binnen het proces, de VOP (Voice of the Process), ten opzichte van de specificatiegrenzen, de VOC (Voice of the Customer). Daarmee kijken we of het proces in staat is om te leveren wat de klant wenst.
Hoe beter de VOP binnen de VOC past, hoe capabeler het proces is om aan de klantwensen te voldoen.
Om te beoordelen hoe goed het proces is, vergelijk je de procesprestaties met de specificatielimieten, ook wel tolerantiegrenzen genoemd, die horen bij de kritieke klanteisen (CTQ’s). Een proces is ‘capabel’ als het voldoet aan de specificaties van de klant.
In de Black Belt training ga je hier statistisch dieper op in.
Bij de vergelijking tussen procesprestaties en specificatielimieten kun je een aantal kengetallen berekenen: de procescapabiliteitsindices. Deze kengetallen geven aan in welke mate het proces de gegeven specificatiegrenzen kan waarmaken.
De essentie
De essentie van alle procescapabiliteitsindices is dat je de feitelijke procesprestaties ‘confronteert’ met de specificatielimiet(en) die horen bij de kritieke klanteisen (CTQ’s). Concreet kijk je hoe de (normale) verdeling van de procesprestaties zich verhoudt tot de bovenste (USL) en/of onderste (LSL) specificatielimiet.
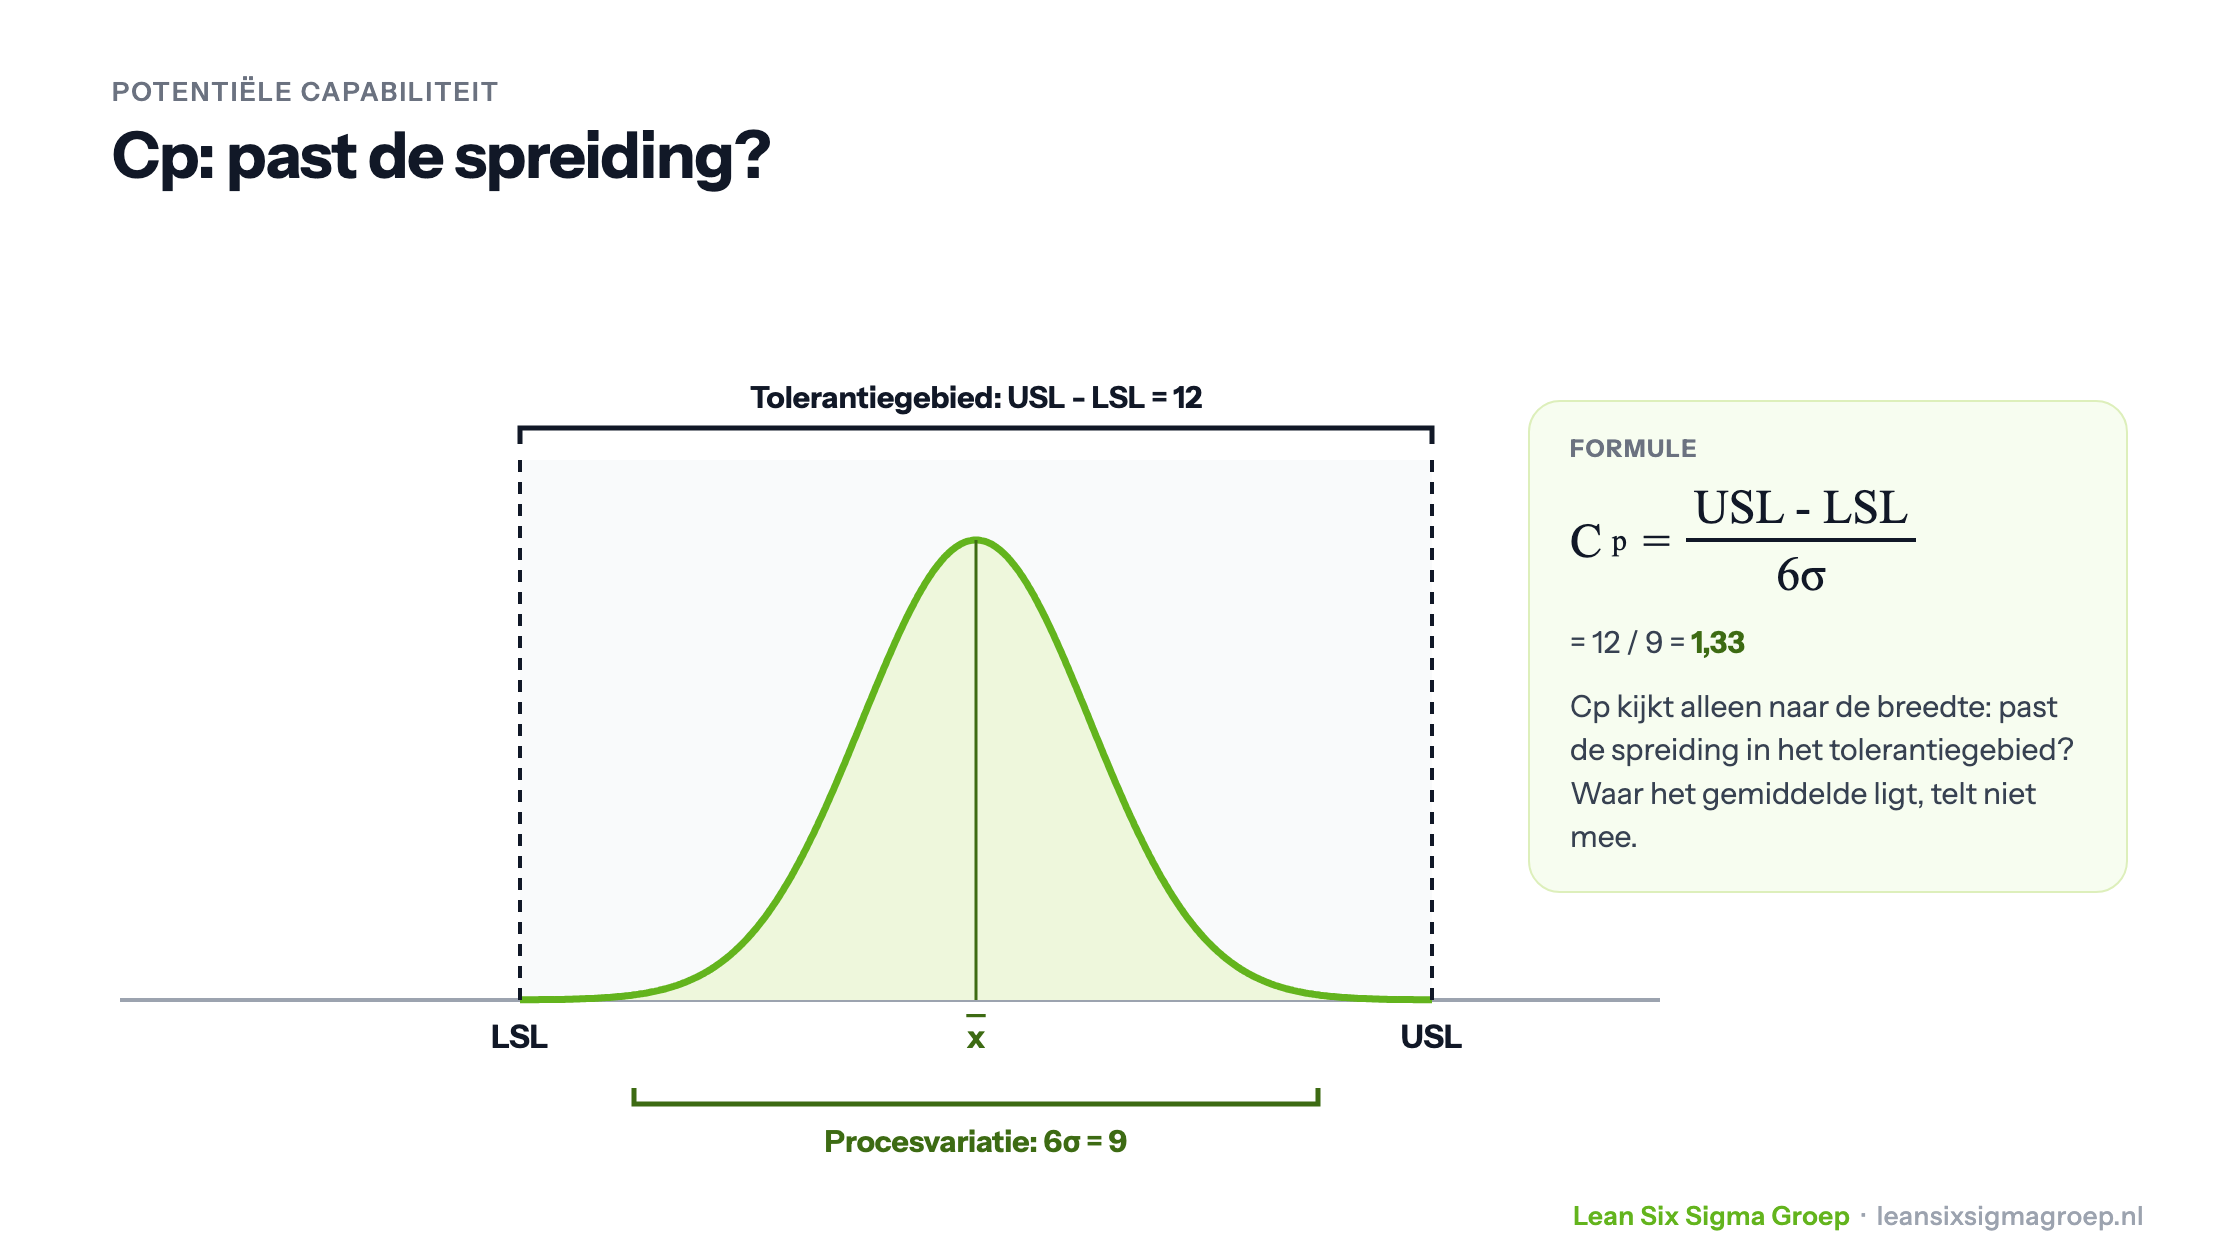
In het gebied tussen de LSL en de USL voldoet een product aan de specificaties. Dit gebied noemen we het tolerantiegebied.
De procescapabiliteitsindex Cp is het kengetal voor de verhouding tussen het tolerantiegebied en de variatie van het proces, uitgedrukt in zes maal de standaarddeviatie: Cp = (USL – LSL) / 6σ.
Cpk: de feitelijke procescapabiliteit
De Cp zegt niets over het werkelijke aantal producten dat buiten de specificatielimiet(en) valt, omdat de verdeling niet precies midden in het tolerantiegebied hoeft te liggen. Voor de klant is de feitelijke procescapabiliteit daarom belangrijker. De index die daarbij hoort is de Cpk.
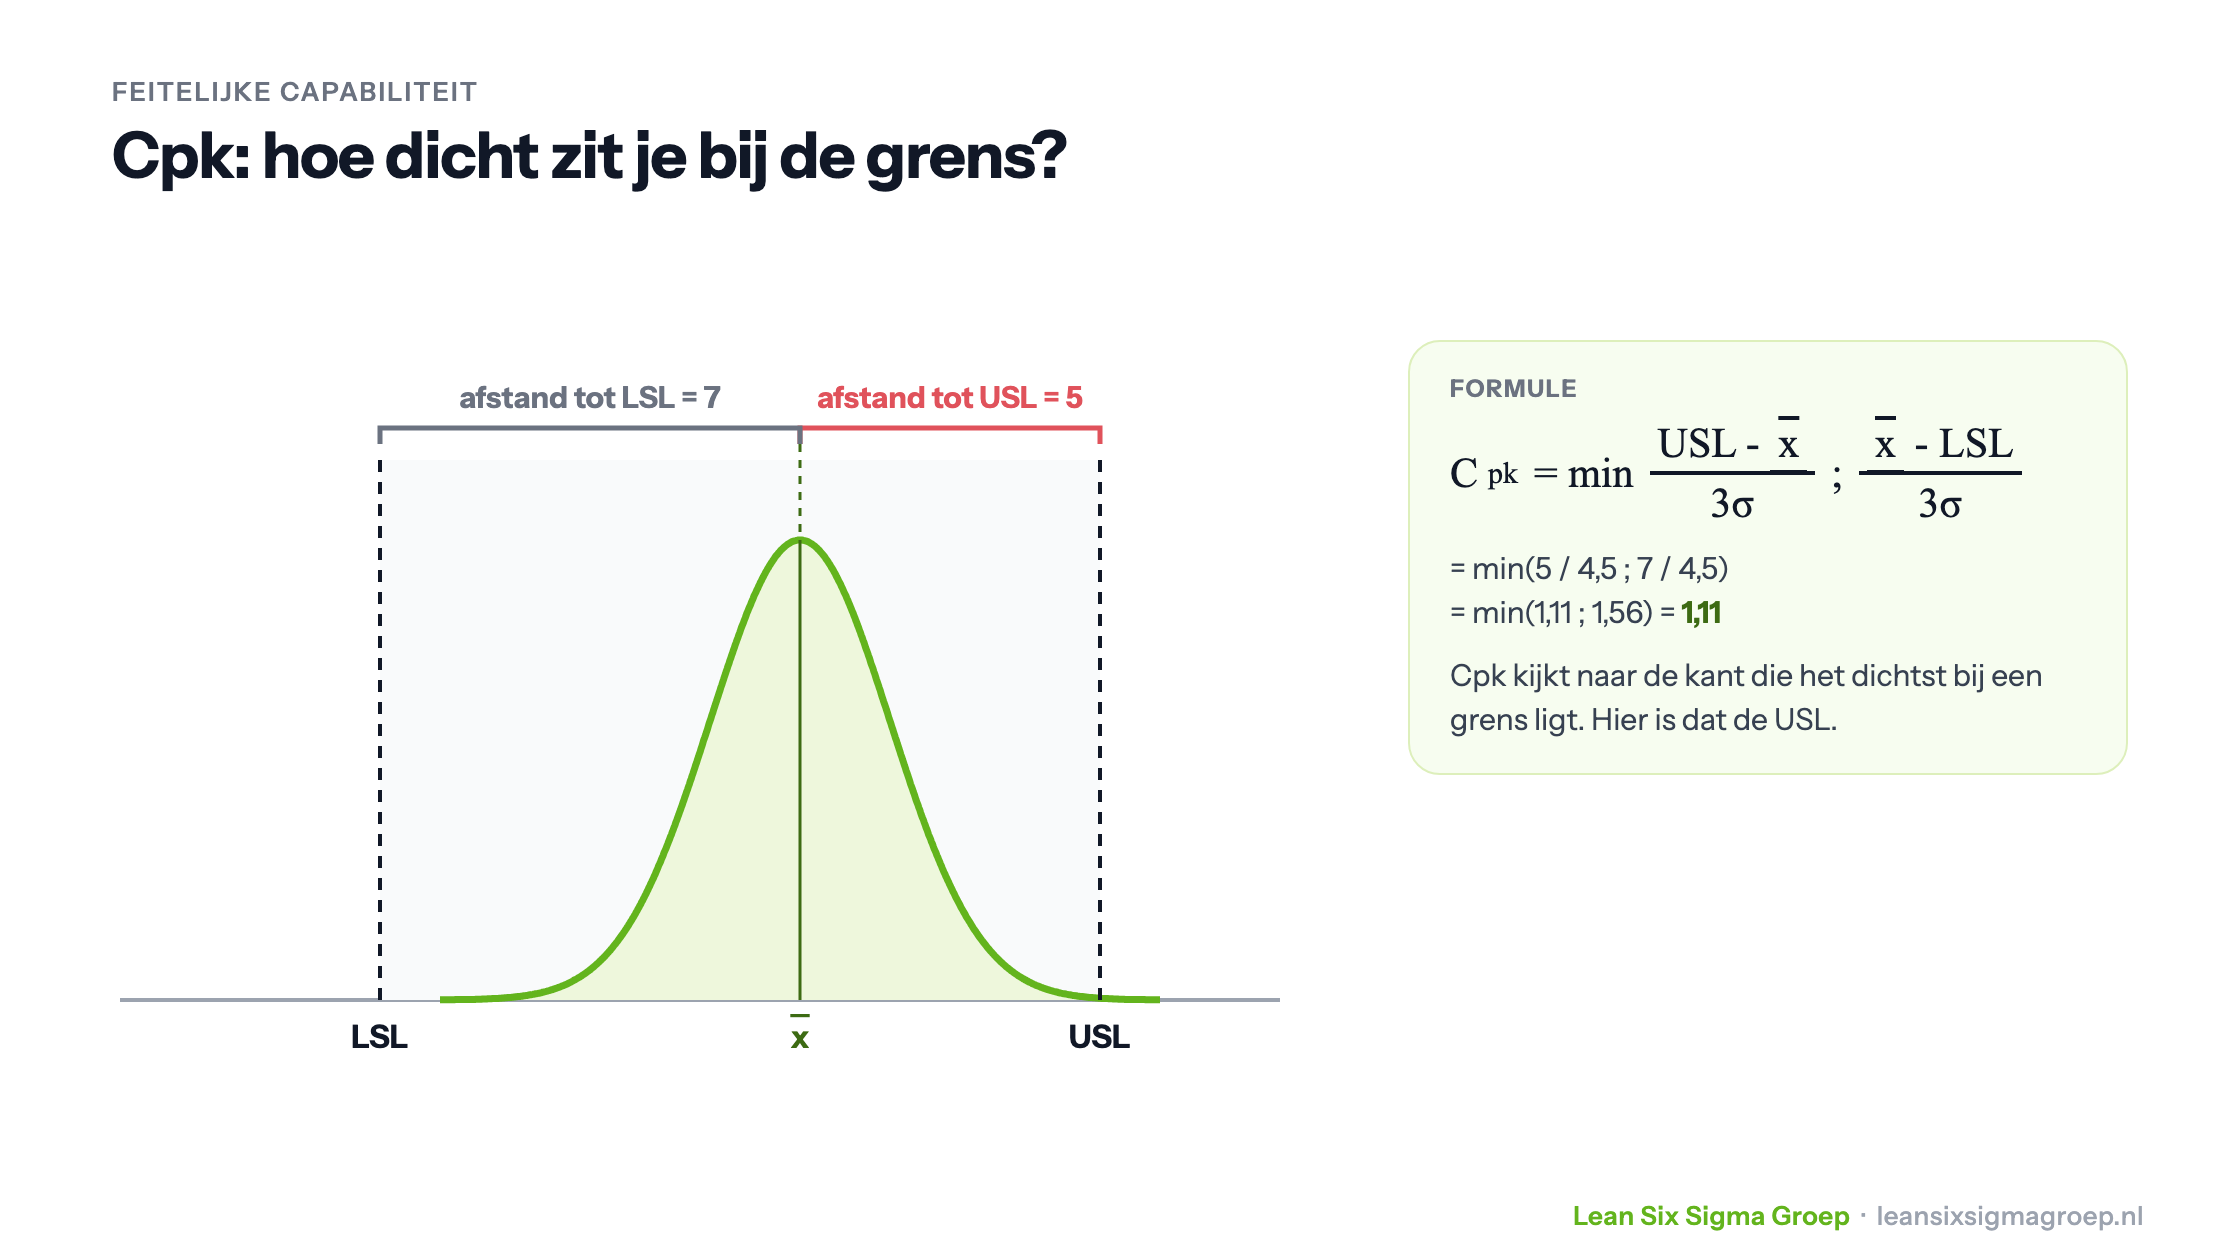
De Cpk is het kengetal voor de verhouding tussen de afstand van het procesgemiddelde tot de dichtstbijzijnde specificatielimiet en de procesvariatie, uitgedrukt in drie maal de standaarddeviatie. Is er zowel een boven- als een ondergrens, dan zijn er twee afstanden tussen het gemiddelde en de specificatielimieten te berekenen.
Je berekent beide afstanden en neemt de kleinste van de twee (het minimum). Die kant ligt het dichtst bij de grens en bepaalt dus hoeveel marge het proces heeft.
Cp en Cpk vergelijken
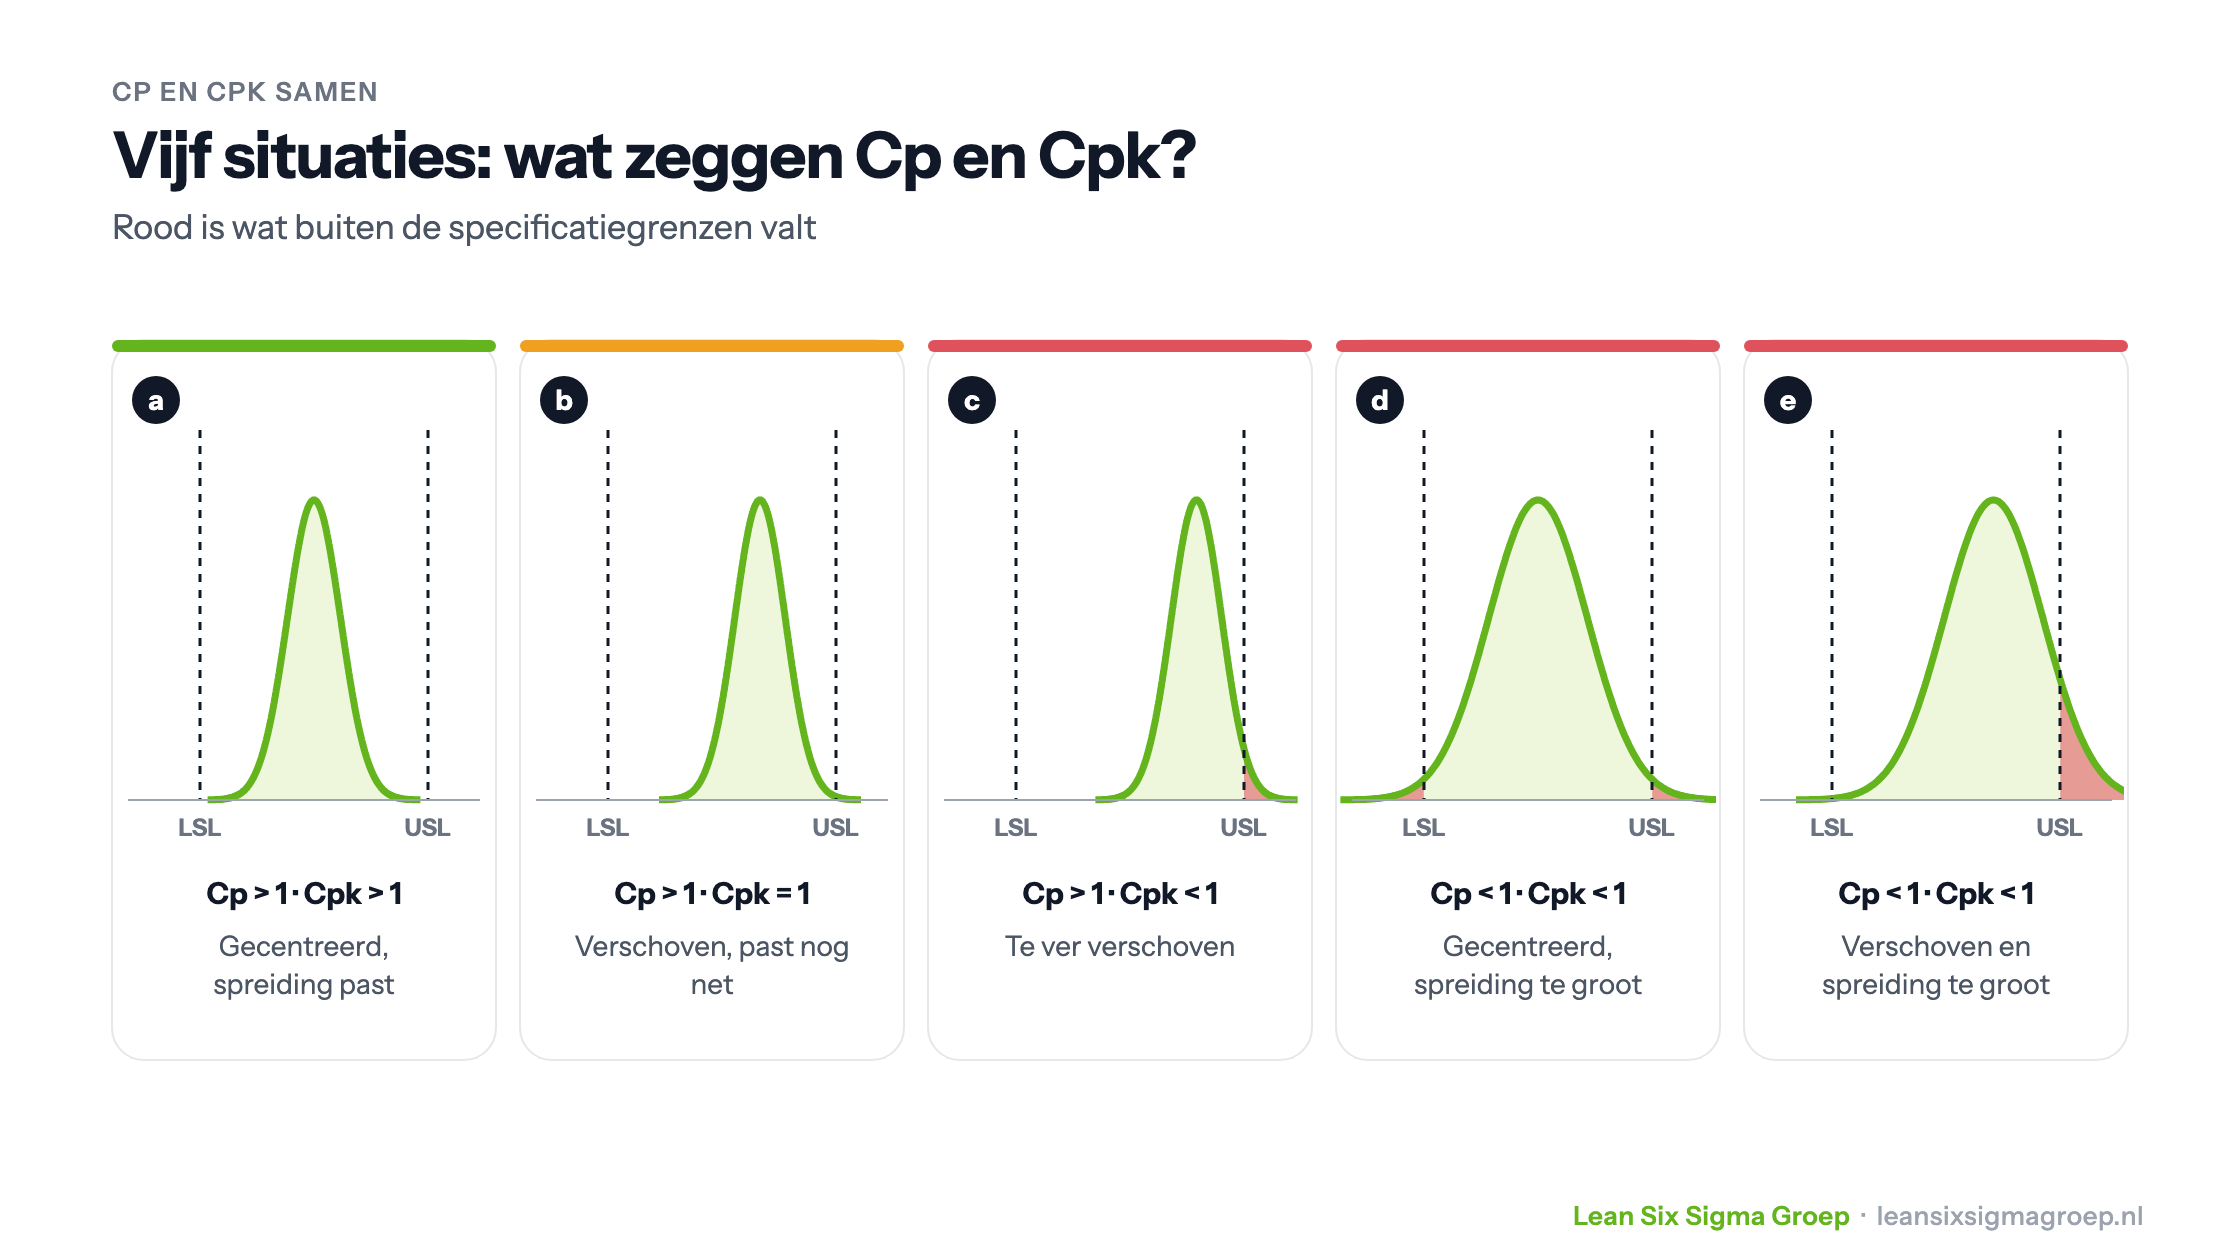
Ligt het procesgemiddelde precies midden tussen de specificatielimieten, dan zijn Cp en Cpk gelijk. Ligt het gemiddelde niet in het midden van het tolerantiegebied, dan gaan de twee indices van elkaar verschillen en is Cpk altijd kleiner dan Cp. Cp is dus de bovengrens voor Cpk.
In het algemeen geldt: hoe hoger de Cp en Cpk, hoe beter de procesprestaties. Een vuistregel is dat de Cp groter moet zijn dan 1,33.
Bij een Cpk kleiner dan 1,0 valt een deel van de procesuitkomsten buiten de specificatielimieten. Een Cpk van precies 1,0 betekent dat de dichtstbijzijnde grens op drie standaarddeviaties van het gemiddelde ligt: het proces past er nog net binnen, zonder marge. Hoe verder de Cpk boven 1,0 ligt, hoe meer marge. In de praktijk wordt vaak een Cpk van minimaal 1,33 geëist.
Bij een Cpk van 2 past de standaarddeviatie zes keer tussen het gemiddelde en de dichtstbijzijnde grens: een proces op zessigmaniveau. De bekende 3,4 fouten per miljoen kansen (DPMO) gaan uit van een verschuiving van het gemiddelde met 1,5 standaarddeviatie op de lange termijn. Zonder die verschuiving is het aantal fouten nog veel kleiner.
Cpk en het sigmaniveau
Een hoge Cp is een noodzakelijke, maar geen voldoende voorwaarde voor een goed sigmaniveau. Een hoog sigmaniveau is alleen mogelijk als het proces ook goed gecentreerd is ten opzichte van de specificatielimieten, en dat zie je aan een goede Cpk.
Om een sigmaniveau van 6 te bereiken (een ‘Six Sigma-proces’) moeten de Cp en de Cpk minimaal 2 zijn: de standaarddeviatie past dan ten minste zes keer tussen het gemiddelde en de specificatielimieten van de klant.