Wat is OEE?
De afkorting OEE staat voor Overall Equipment Effectiveness. Het is een manier om te berekenen hoe effectief ‘het equipment’ wordt ingezet: apparaten, machines en productielijnen. Binnen productiebedrijven is OEE een veelgebruikte KPI, omdat het direct laat zien of de productieoutput kan worden gehaald.
Het wordt dan ook vaak gebruikt om op te sturen. OEE komt uit Total Productive Maintenance (TPM), dat Seiichi Nakajima vanaf de jaren zeventig in Japan ontwikkelde.
Hoe werkt Overall Equipment Effectiveness?
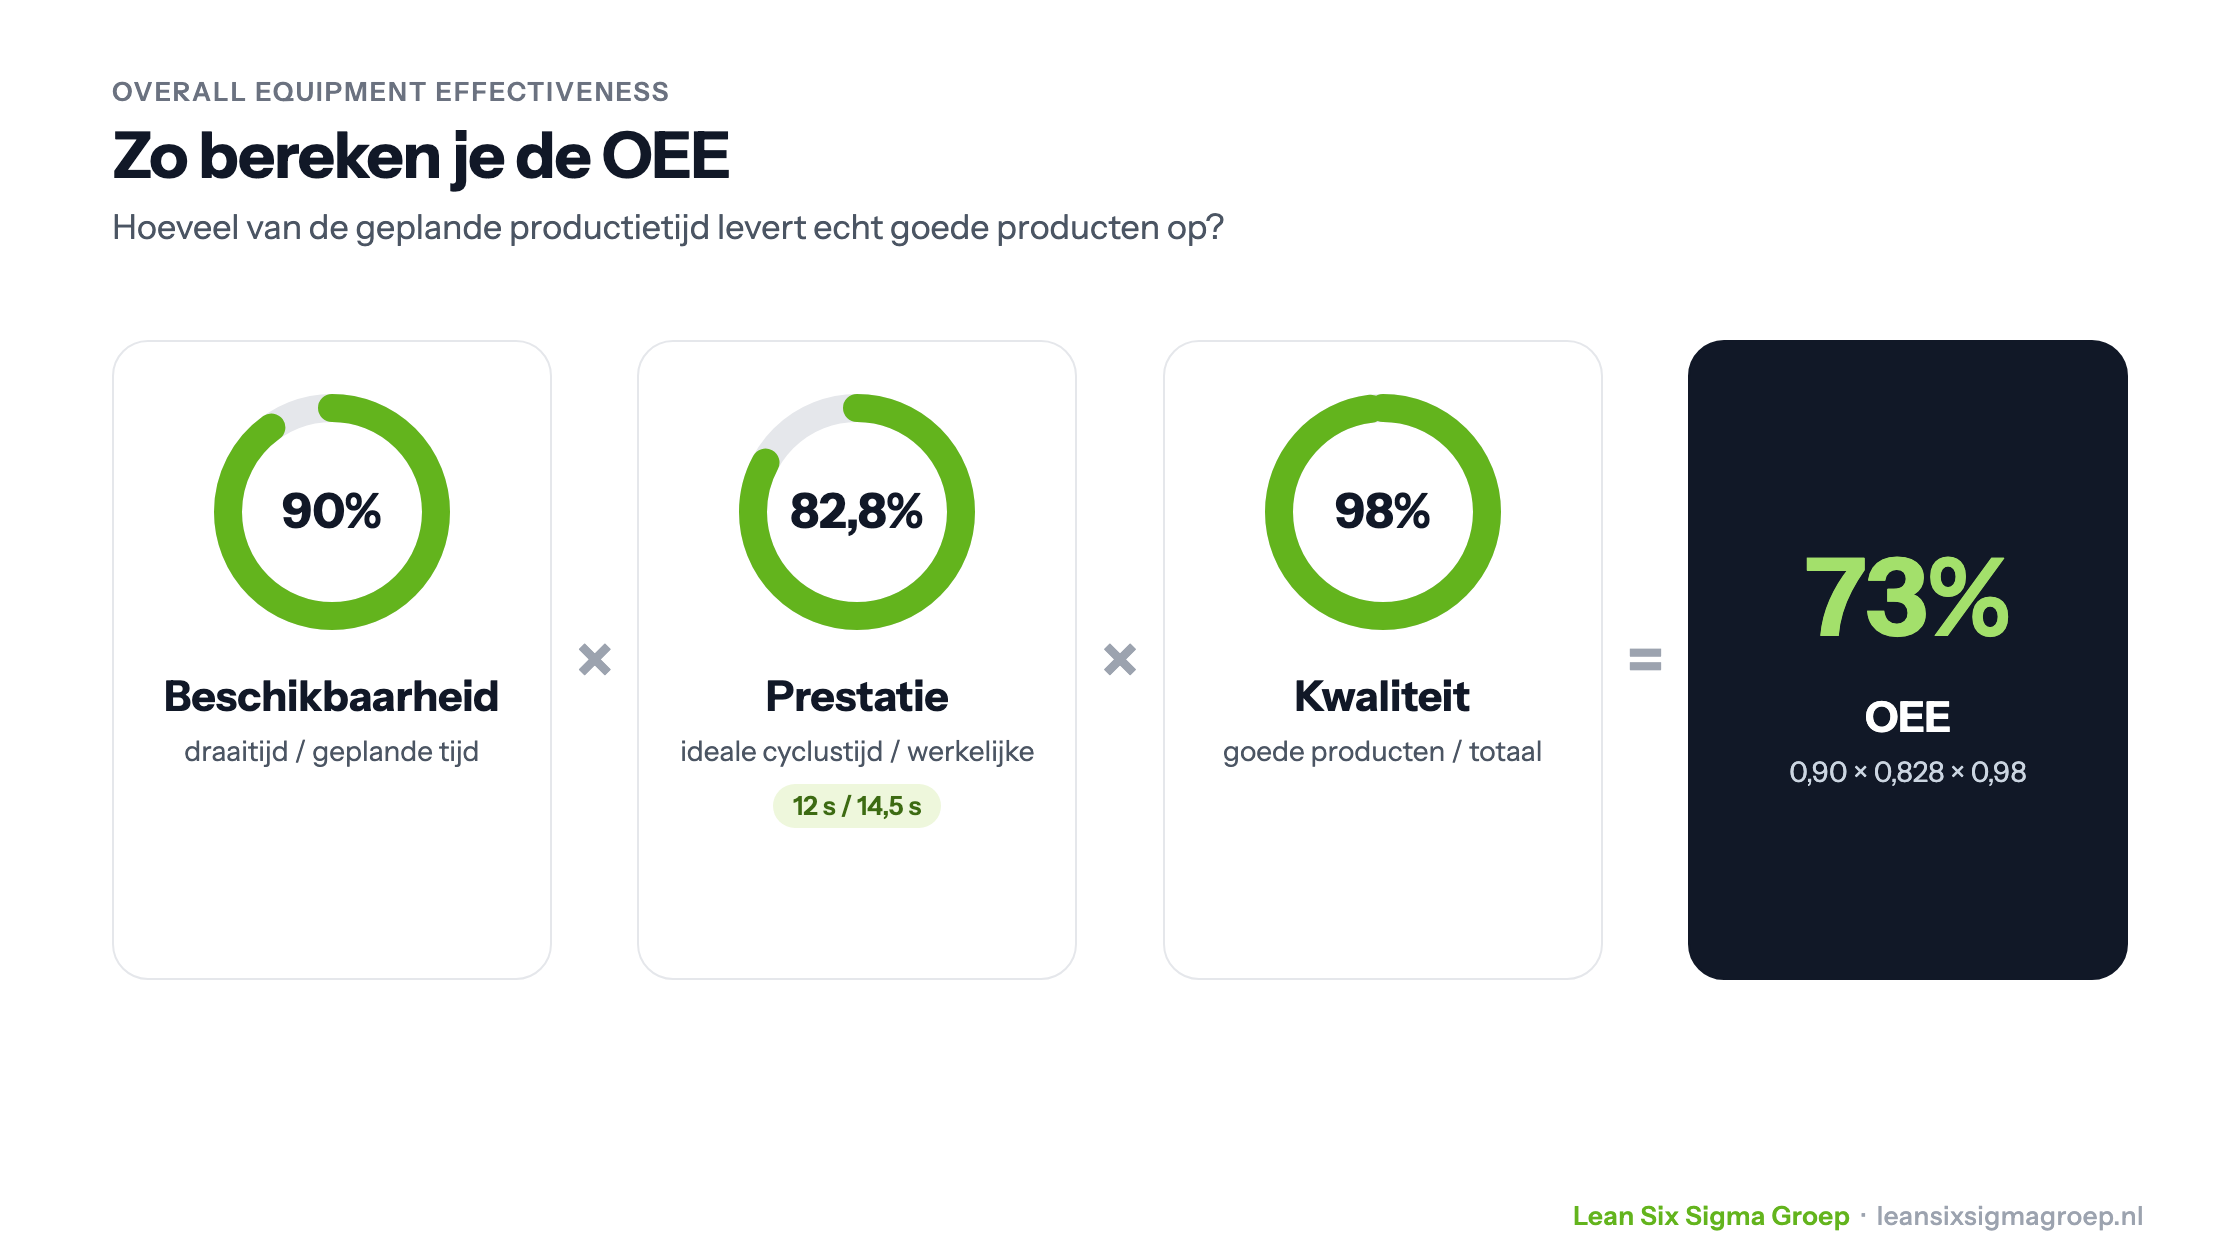
Overall Equipment Effectiveness (OEE) zegt iets over de werkelijke productieopbrengst ten opzichte van de (theoretische) maximale opbrengst:
OEE = Beschikbaarheid × Prestatie × Kwaliteit
Beschikbaarheid
Beschikbaarheid is de daadwerkelijke productietijd ten opzichte van de tijd dat er gepland is om met de machine te produceren. Dit is meteen een van de meest bediscussieerde onderdelen van de OEE.
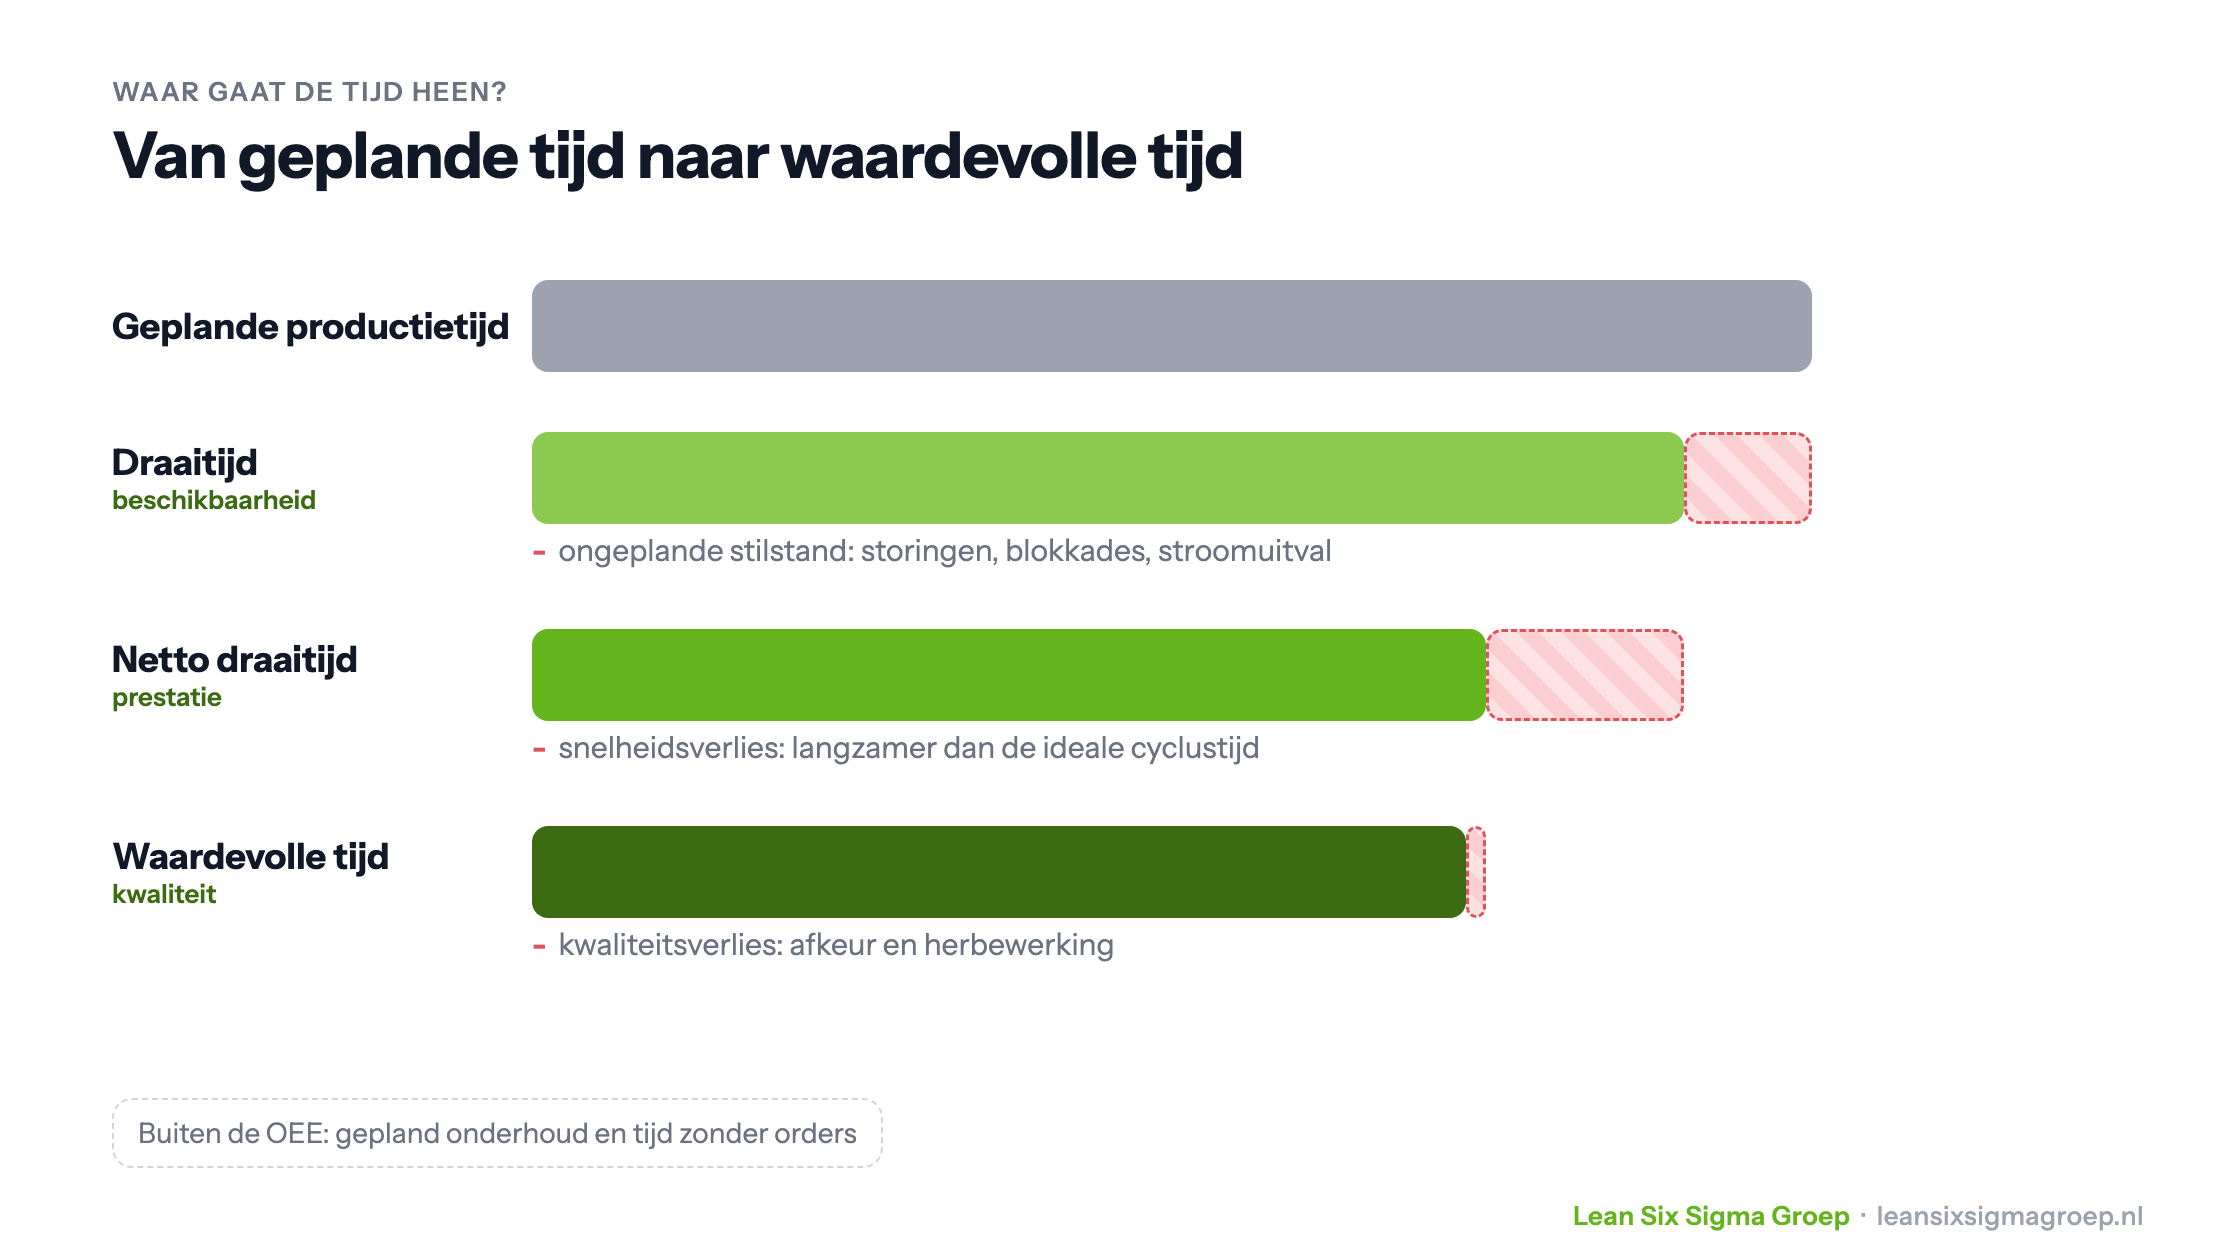
Over het algemeen neem je hiervoor de geplande tijd min de ongeplande uitval, de ‘unplanned downtime’. Met andere woorden: het percentage van de tijd dat de machine beschikbaar is. Ongeplande uitval kan bijvoorbeeld komen door technische storingen in de machine, door producten die scheef liggen en de boel blokkeren, of door stroomuitval.
Er is wel een direct verband met de staat van het onderhoud. Om onderhoud te plegen moet de machine stil worden gelegd. Dat noemen we ‘planned downtime’ en dat valt buiten de OEE-berekening, maar in die tijd wordt er ook niets geproduceerd.
Hetzelfde geldt voor de tijd dat er geen orders zijn om voor te produceren: ook die valt buiten de OEE.
Prestatie
Prestatie gaat over de benutting van het equipment. Die kan uit twee componenten bestaan.
Snelheid: de snelheid waarop de machine nu draait ten opzichte van de snelheid waarvoor hij is gekocht. Stel dat de machine elke 14,5 seconden een nieuw product maakt, terwijl dat volgens de fabrikant elke 12 seconden zou moeten kunnen. Dan is de prestatie 12 / 14,5 = 82,8%.
Voudigheid: stel dat er in een machine een matrijs zit met 24 openingen (holes), die tegelijkertijd producten kan (spuit)gieten. Om technische redenen kan het zijn dat één van de holes is afgestopt. Dan is de prestatie op voudigheid 23 / 24 = 95,8%.
Een ander voorbeeld is de rekencapaciteit van een computer, ook wel de ‘benutting’ van de processor genoemd. Bestaat een processor uit 4 kernen (cores), dan zie je in Windows via ‘Taakbeheer’ onder ‘Prestaties’ hoeveel procent daarvan wordt gebruikt. Niet schrikken als dat erg laag is.
Kwaliteit
Kwaliteit is het aandeel van de productie dat in één keer goed is: meestal het aantal goede producten gedeeld door het totale aantal geproduceerde producten. In de procesindustrie verandert de samenstelling van grondstoffen vaak tijdens het proces. Daar wordt daarom vaak uitgegaan van het gewicht dat het proces in gaat en het gewicht aan goed product dat eruit komt.
Wat kun je met OEE?
Zoals gezegd is de OEE vooral een KPI binnen producerende organisaties. Het is een indicator die aangeeft hoe goed (of niet) de fabriek presteert, en waar er binnen de fabriek verbeterd kan worden.
Dat kan per machine, maar ook voor de hele fabriek, als gewogen gemiddelde van alle individuele machines. OEE wordt dus vooral als stuurmiddel gebruikt om te ontdekken waar het goed gaat en waar het beter kan. Je zou dit ook in dienstverlenende processen willen meten, maar dat is vaak een stuk lastiger. Aan machines is makkelijker te meten.
Aandachtspunten bij OEE
- Maak er geen definitiespel van: leg je definities vast en blijf daarbij, bijvoorbeeld voor de cyclustijd bij prestatie. Dat ‘kan’ de cyclustijd van de fabrikant zijn, meestal ook de snelheid waarvoor de machine is gekocht. Is die te ambitieus ten opzichte van de huidige cyclustijd, dan leidt dat vaak alleen tot teleurstelling en, erger nog, onverschilligheid: ‘we halen het toch nooit’. Stel een doel dat reëel is en het team tegelijk uitdaagt, en stel het in de loop van de tijd bij. Het is het verschil tussen gelijk hebben (want de fabrikant zegt het) en gelijk krijgen.
- Leg productie-informatie eenduidig vast: zoals bij beschikbaarheid al bleek, kun je ‘unplanned downtime’ op verschillende manieren definiëren. Vaak wordt operators gevraagd bij te houden wanneer en waarom de machine stilligt, zodat je dat achteraf kunt analyseren. Die registratie moet dan wel betrouwbaar zijn.
- Spreek af wat telt als afkeur: neem een kleurwissel bij spuitgieten, uitgevoerd terwijl het proces doorloopt. Er worden een aantal shots geproduceerd en afgevangen waarin de kleuren nog gemengd zijn, totdat de bedoelde kleur eruit komt. Zijn die afgevangen producten afkeur (scrap), of hoort dat bij een geplande kleurwissel? Stel samen een norm vast: hoeveel afgevangen producten zijn ‘genormeerd’, en wat erboven zit telt als afkeur. Kortom: bepaal hoe je het vastlegt en blijf erbij.
- Zorg voor één taal: leg je manier van meten en registreren goed uit aan iedereen die er een rol in heeft, van operator tot procesengineer. Zo kijkt iedereen naar hetzelfde en spreek je een gezamenlijke taal.
Inzicht in OEE krijgen
In de video bovenaan dit artikel wordt (in het Engels) uitgelegd wat OEE is en hoe je het gebruikt als prestatie-indicator voor de totale effectiviteit van een productiemachine of -lijn.
Wil je leren hoe je procesverbeteringen in jouw organisatie goed aanpakt? Lees meer over de Green Belt of de Black Belt opleiding en schrijf je gerust in.
Van theorie naar praktijk
Dit leer je toepassen in de praktijk
Onderwerpen als Overall Equipment Effectiveness pas je in de Green Belt training direct toe op een verbeterproject uit je eigen organisatie.
Eerstvolgende startdata
Lean Six Sigma Green Belt training →Nog niet klaar voor een training?Gratis White Belt workshop